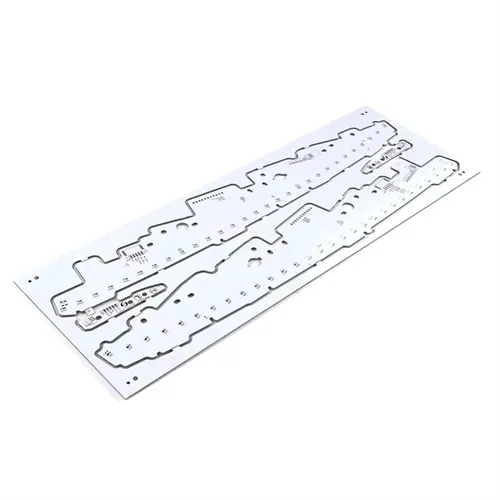
A Máquina de corte de PCBé o equipamento que transforma um painel preenchido em placas individuais sem quebrar as juntas de solda, rasgar o cobre ou diminuir a velocidade da linha SMT. Na maioria das fábricas, a etapa de separação parece simples à distância: uma lâmina passa por uma linha vincada ou uma tupia segue um contorno. De perto, cada parâmetro – nitidez da lâmina, alinhamento do trilho-guia, velocidade de alimentação, suporte do painel e extração de poeira – decide se a placa acabada passa na inspeção ou se torna retrabalho. Este guia explica como escolher o método de corte correto, como manter a aresta de corte previsível e como diagnosticar os problemas que aparecem quando a separação das placas fica fora de controle.
Resumo
A separação das placas é uma porta de qualidade e não uma formalidade de acabamento. A escolha entre corte em V, corte com lâmina de serra e fresagem altera o perfil de tensão, a qualidade da aresta e o ritmo de manutenção de toda a linha. Este artigo conecta a seleção do método de corte com o gerenciamento do desgaste da lâmina, o design do acessório, o controle de poeira e a solução de problemas diários. Ele foi escrito para engenheiros de processo, supervisores de SMT e compradores de equipamentos que precisam de uma separação previsível em vez de uma máquina que apenas corta.
Índice
- Por que a separação da placa decide a qualidade final da placa
- Métodos de corte: corte em V, lâmina de serra e roteador comparados
- Lista de verificação de seleção antes de comprar uma máquina de corte
- Desgaste da lâmina, qualidade da borda e janelas de manutenção
- Projeto de luminárias, extração de poeira e controle de tensão
- Solução de problemas comuns de corte
- Perguntas frequentes
Por que a separação da placa decide a qualidade final da placa
O depaneling ocorre entre a montagem e o teste final. Uma placa que sobreviveu ao refluxo ainda pode falhar porque a separação introduziu uma rachadura perto de uma almofada, delamina um canto ou deixou rebarbas condutoras em uma linha vincada. O evento mecânico é breve, mas as consequências são permanentes.
Um processo de corte bem controlado protege três coisas ao mesmo tempo. Primeiro, protege as juntas dos componentes contra tensões de flexão. Em segundo lugar, protege a interface do laminado e do cobre contra rasgos. Terceiro, ele protege o rendimento evitando inspeção posterior, retoques e sucata. Quando qualquer um desses três começa a escorregar, a causa raiz geralmente é encontrada no método de corte, na condição da ferramenta ou no acessório – e não no operador.
Muitas equipes descobrem isso somente depois que uma reclamação de um cliente remonta a um quadro áspero. A correção raramente é um único ajuste. É um sistema: a máquina certa para o desenho da placa, uma regra de substituição da lâmina vinculada ao desgaste medido e um acessório que suporta o painel próximo à linha de corte.
De onde realmente vem o risco de separação
O risco entra na interface entre ferramenta e material. Uma borda cega empurra o material em vez de cortá-lo. Um painel sem suporte flexiona sob carga. Um trilho-guia desalinhado afasta a ranhura do caminho pretendido. A poeira deixada em um sensor ou trilho transforma um movimento preciso em um movimento flutuante. Cada um deles é visível antes que o refugo apareça, desde que o processo seja inspecionado com as medidas corretas.
Métodos de corte: corte em V, lâmina de serra e roteador comparados
Nenhum método único domina todos os tabuleiros. A decisão prática se resume a delinear a geometria, a espessura da placa, a folga dos componentes e o nível aceitável de tensão mecânica.
| Método de corte | Pontuação de corte em V | Corte de lâmina de serra | Corte de roteador |
| Precisão típica | Cerca de ±0,1 mm | Estável para cortes retos | Cerca de ±0,05 mm |
| Melhor perfil do conselho | Linhas retas longas, FR-4 rígido | Painéis grossos ou grandes | Contornos curvos ou irregulares |
| Estresse mecânico | Médio a superior | Médio | Baixo a médio |
| Condição da borda | Depende da profundidade do corte e do desgaste da lâmina | Risco de rebarbas se os parâmetros se desviarem | Suave quando a broca e o avanço são combinados |
| Limitação típica | Somente cortes retos; os componentes devem ficar longe da pontuação | Não é ideal para formas curvas | Poeira e desgaste de brocas exigem gerenciamento |
A marcação com corte em V passa um par de lâminas angulares ao longo de ranhuras pré-usinadas e deixa uma espessura residual controlada. É rápido e mecanicamente simples, o que o torna comum em produtos eletrônicos de consumo e de iluminação de alto volume. A limitação é geométrica: o método deseja linhas retas e espaço suficiente ao redor da linha pontilhada. Placas com conectores montados nas bordas ou posicionamento denso próximo à linha de quebra são boas candidatas.
O corte da lâmina de serra usa uma lâmina circular para separar os painéis ao longo de caminhos retos. Ele lida com laminados mais espessos e painéis maiores com alto rendimento, mas também introduz mais estresse mecânico do que fresamento e não é adequado para contornos curvos. Quando a taxa de avanço, a altura da lâmina e o suporte do painel não são mantidos em equilíbrio, as rebarbas se formam rapidamente.
O corte da fresadora segue um caminho programado com fuso de alta velocidade, que permite formatos em L, formatos em U, arcos e contornos mistos no mesmo painel. É a opção mais flexível para montagens complexas e a menor tensão de corte protege componentes de passo fino e juntas frágeis. As desvantagens são a geração de poeira e o desgaste da broca, ambos controláveis com extração e um cronograma de substituição.
Combinando o método com o produto
- Escolha a pontuação de corte em V quando o painel usar linhas de quebra longas e retas, FR-4 rígido e folga generosa dos componentes.
- Escolha o corte com lâmina de serra quando a prioridade for a separação reta e em alta velocidade de placas grossas ou grandes.
- Escolha o corte da fresadora quando o contorno for curvo, a densidade do componente for alta ou a placa for fina e sensível ao estresse.
- Manter disponível um método secundário para produção mista; uma linha raramente executa apenas um tipo de placa.
Lista de verificação de seleção antes de comprar uma máquina de corte
As decisões de compra muitas vezes falham porque a conversa sobre especificações começa com velocidade e termina com preço. O ponto de partida mais útil é a própria placa: sua faixa de espessura, complexidade do contorno, altura do componente próximo à linha de corte e o layout do painel que se repetirá por meses.
Perguntas técnicas que alteram as especificações da máquina
- Qual é a faixa completa de espessura da placa, incluindo cobre e máscara de solda, e a linha algum dia utilizará placas acima de 2 mm?
- As linhas de separação são retas ou o produto necessita de curvas, ranhuras e recortes internos?
- Quão próximos estão os componentes e juntas de solda mais próximos do caminho de corte pretendido?
- Qual tamanho de painel e padrão de matriz a máquina suportará nos extremos máximo e mínimo?
- O processo requer extração de poeira, ar ionizado ou câmara de corte fechada?
- A máquina funcionará de forma independente ou em linha com o equipamento SMT existente e que área ocupada está disponível?
Uma segunda camada de avaliação diz respeito à interface do operador e ao acesso à manutenção. Um trilho-guia ajustável que pode ser ajustado sem ferramentas reduz o tempo de troca. Uma troca de lâmina ou broca que não exija a remoção de metade da proteção incentiva a substituição oportuna em vez de “funcionar um pouco mais”. O acesso visível à zona de corte facilita a confirmação do assentamento correto do painel antes do início do ciclo.
Para compradores que comparam fornecedores, ajuda solicitar a rotina de manutenção como um documento escrito, e não apenas um manual. A rotina revela como o fabricante espera que a máquina seja mantida em condições e é um indicador justo da qualidade do suporte a longo prazo. Trabalhar com um fabricante comoHoshineo Lcd-Techpode encurtar a etapa de especificação quando o tipo de placa e o volume de produção já são conhecidos.
Desgaste da lâmina, qualidade da borda e janelas de manutenção
O desgaste da lâmina não é um evento único. É uma mudança gradual na geometria de corte, e o primeiro sinal geralmente é um desvio de qualidade, em vez de uma parada da máquina. Uma lâmina de corte em V desgastada ainda pode girar e produzir uma ranhura, mas a profundidade da ranhura, o ângulo e a força de separação não correspondem mais à janela de processo aprovada.
As consequências aparecem como rebarbas ao longo da borda da ranhura, separação irregular entre os painéis, maior força necessária para quebrar a placa, rasgo do cobre perto da ranhura ou desvio da posição da ranhura. A parte difícil é que esses sintomas também podem ser decorrentes de mau alinhamento da lâmina, suporte insuficiente do painel, espessura residual incorreta, movimento do acessório ou configurações da máquina. Substituir a lâmina após cada defeito pode aumentar os custos sem resolver a causa real.
Como ler os sinais de desgaste corretamente
| Sintoma | Causa relacionada à lâmina a ser verificada | Outros fatores a verificar |
| Aumento de rebarbas ao longo da ranhura | A aresta de corte está ficando menos afiada | Alinhamento da lâmina, suporte da placa, lote de material |
| Superfície áspera do sulco | Desgaste da lâmina ou acúmulo de resina | Velocidade de corte, remoção de detritos |
| Maior força de separação | Profundidade de ranhura reduzida ou borda cega | Espessura residual, design da placa |
| Separação irregular entre painéis | Paralelismo da lâmina ou desgaste irregular | Condição de fixação, planicidade do painel |
| Cobre rasgando perto da ranhura | Borda danificada ou posição errada da ranhura | Distribuição de cobre, profundidade de pontuação |
| Desvio da posição da ranhura | Movimento da lâmina ou problema de montagem | Calibração da máquina |
A abordagem disciplinada é o diagnóstico comparativo. Execute o mesmo material de PCB, a mesma configuração da máquina, a mesma posição do painel e o mesmo método de medição com uma lâmina nova e com a lâmina atual. Só então a equipe poderá determinar se a lâmina é o principal contribuinte ou se o acessório ou alinhamento está causando o defeito.
Construindo uma regra de substituição em vez de um hábito de substituição
Não existe um número universal de vida útil da lâmina que se ajuste a todas as fábricas. O intervalo correto depende do material da placa, espessura, requisitos de ranhura, condição da lâmina e ambiente de produção. O que uma fábrica pode padronizar é a regra de decisão: definir o limite de qualidade mensurável, acompanhar a condição de corte em relação a esse limite e substituir a lâmina quando a tendência se aproximar. Isso transforma as trocas de lâminas em uma ação de manutenção planejada, em vez de uma reação ao refugo.
A mesma lógica se aplica aos bits do roteador. O desgaste da broca afeta a suavidade da aresta quando a manutenção é inconsistente e a vida útil do fuso varia de acordo com a dureza do material e os caminhos de fresagem. Um intervalo de substituição baseado em metros de corte reais ou contagem de placas é mais confiável do que um intervalo de calendário.
Projeto de luminárias, extração de poeira e controle de tensão
A ferramenta de corte só funciona bem quando o painel é segurado corretamente. O suporte insuficiente próximo à linha de corte permite que a placa flexione, o que altera a profundidade efetiva de corte e transfere a tensão para as juntas de solda. Um acessório sujo ou desgastado pode criar profundidades irregulares de ranhura, mesmo com uma lâmina nova.
O controle de poeira é importante pelo mesmo motivo. Partículas de fibra de vidro e resina que se acumulam nos trilhos-guia, nos sensores e na zona de corte interferem na precisão do movimento e contaminam a superfície da placa. Em placas de alta densidade, a poeira fina pode unir características e causar defeitos intermitentes que são difíceis de rastrear. Uma câmara de corte fechada com fluxo de ar direcionado e um sistema de extração de tamanho adequado mantêm a condição de corte estável em longos ciclos.
- Apoie o painel o mais próximo da linha de corte que o layout do componente permitir.
- Mantenha os trilhos-guia e os sensores de deslocamento limpos; poeira em um sensor pode causar desvio de posição ou falsas paradas de colisão.
- Verifique a altura, o ângulo e a pressão da lâmina na troca, não apenas na instalação.
- Use uma extração classificada para a carga real de poeira e verifique o fluxo de ar, não apenas o indicador de vácuo.
- Inspecione os acessórios quanto à planicidade e desgaste durante a mesma rotina que verifica a lâmina.
O controle do estresse é o resultado cumulativo desses detalhes. Uma ferramenta afiada, um painel apoiado e uma zona de corte limpa produzem uma borda mais limpa com uma força de separação menor. Quando os operadores relatam que uma placa “precisa de mais força para quebrar”, isso é um feedback do processo, e não uma variação normal.
Solução de problemas comuns de corte
A maioria das falhas diárias se enquadra em um pequeno número de categorias: intertravamentos de energia e segurança, precisão de posição, contaminação de sensores e acoplamento mecânico. Uma sequência de verificação estruturada evita a substituição aleatória de peças.
A máquina não liga ou o indicador permanece apagado
Verifique primeiro o fusível e depois confirme se a parada de emergência foi liberada. Em máquinas com portas de segurança, verifique se o intertravamento está acionado. Essas três verificações resolvem uma grande parte dos relatórios de “falta de energia” antes que um técnico seja chamado.
A posição de deslocamento ou corte não é precisa
Uma falha no contador de deslocamento ou poeira acumulada no contador pode causar posicionamento impreciso. Limpe primeiro o balcão e a área circundante dos trilhos; substitua o contador somente se a limpeza não restaurar a repetibilidade. O mesmo padrão se aplica aos sensores de deslocamento esquerdo e direito: a poeira na superfície de detecção pode provocar paradas falsas ou colisões, e a limpeza geralmente restaura a operação normal.
O motor funciona, mas a lâmina não gira
Em máquinas acionadas por correia ou acoplamento, um parafuso superior solto no acoplamento pode desconectar o motor do eixo da lâmina. Com a máquina desligada e a proteção removida conforme procedimento de travamento, inspecione o acoplamento e aperte o parafuso no torque especificado.
A qualidade da borda se deteriora repentinamente
Não substitua a lâmina imediatamente. Compare uma lâmina nova e a lâmina atual com material, configuração, posição do painel e método de medição idênticos. Se a nova lâmina apresentar o mesmo defeito, inspecione o acessório, o suporte do painel e o alinhamento. Se a nova lâmina corrigir o defeito, a lâmina é a contribuinte e a regra de substituição deverá ser revista.
Perguntas frequentes
Qual é a diferença entre corte em V e separação do roteador?
Com que frequência a lâmina de corte deve ser substituída?
Por que a lâmina para de girar enquanto o motor ainda funciona?
Uma máquina de corte de PCB pode lidar com placas grossas e finas?
O que causa desvio de posição durante cortes repetidos?
A extração de poeira realmente afeta a qualidade do corte?
Pronto para combinar o método de corte com o design real da placa e o volume de produção?
Contate-noscom o desenho do painel, faixa de espessura e requisitos de contorno, e a equipe pode ajudar a definir a configuração de separação correta antes do primeiro corte.